Artykuł sponsorowany
Dlaczego partia litego drewna po struganiu nadal wymaga kontroli tolerancji przed produkcją
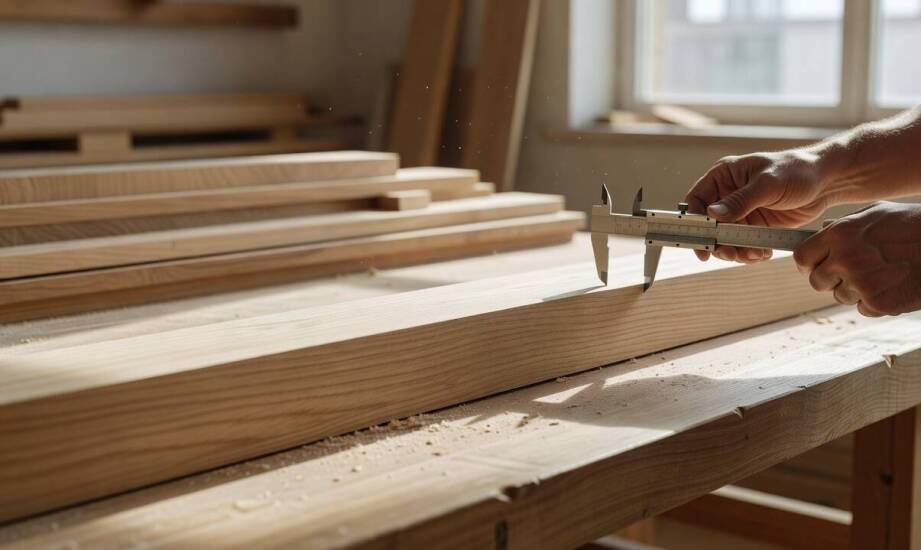
Element drewniany po struganiu zazwyczaj sprawia wrażenie gotowego do użycia. Brak weryfikacji tolerancji wymiarowych i prostoliniowości często blokuje jednak kolejne etapy produkcji mebli lub schodów. Nawet niewielkie odchylenia kumulują się podczas seryjnego cięcia i klejenia, co prowadzi do bolesnych niedopasowań w docelowej konstrukcji. Właściwa kontrola parametrów bezpośrednio po wyjściu z maszyny stanowi niezbędny krok w obróbce litego surowca.
Przeczytaj również: Białe stroiki na cmentarz – najnowsze trendy w dekoracjach nagrobnych
Parametry techniczne po struganiu
Grubość oraz szerokość struganego elementu muszą mieścić się w wąskich ramach błędu, by kolejne operacje przebiegały płynnie. Dobrym punktem odniesienia jest tutaj norma PN-EN 336. Dotyczy ona co prawda tarcicy konstrukcyjnej, a nie typowych detali meblowych, ale świetnie obrazuje mechanizm obostrzeń produkcyjnych. Dla pierwszej klasy tolerancji przewiduje ona odchyłki rzędu od -1 do +3 mm przy wymiarach przekroju do 100 mm. Powtarzalność wymiaru w całej partii ma kluczowe znaczenie, ponieważ różnice między poszczególnymi sztukami utrudniają kalibrację maszyn i generują niepotrzebne odpady. Prostoliniowość krawędzi decyduje z kolei o stabilnym prowadzeniu materiału podczas frezowania. Falujące krawędzie boczne oznaczają nierównomierne wybieranie drewna, co dyskwalifikuje deskę przy precyzyjnym profilowaniu piór i wpustów.
Przeczytaj również: Jak jedno badanie kamerą termowizyjną odsłania różne problemy budynku poza samym wyciekiem
Wilgotność drewna bezpośrednio warunkuje ostateczne wymiary elementu. Gatunki takie jak buk i dąb intensywnie pracują przy zmianach klimatu, przy czym ten pierwszy reaguje na wilgoć znacznie szybciej. Wzrost wilgotności drewna bukowego o 1% wywołuje pęcznienie rzędu 0,3% w kierunku stycznym. Oznacza to, że grubość deski może zmienić się o niemal milimetr przy skoku o zaledwie kilka punktów procentowych. Dokładny wymiar zmierzony w wilgotnej hali tartacznej nie utrzyma się w suchym mieszkaniu klienta. Optymalna wilgotność zależy od gatunku drewna oraz docelowych warunków użytkowania. Elementy przeznaczone do nowocześnie ogrzewanych wnętrz zazwyczaj trzymają się w wąskim przedziale 8–10%, podczas gdy inne zastosowania mogą dopuszczać szerszy zakres od 6 do 12%.
Przeczytaj również: Jak prawidłowo dbać o żaluzje wewnętrzne drewniane, aby zachowały swój wygląd i funkcjonalność?
Wady ujawniające się w produkcji seryjnej
Geometryczne i powierzchniowe mankamenty rzadko rzucają się w oczy na pojedynczej desce. Ich rzeczywista skala ujawnia się dopiero przy seryjnym rozkroju, klejeniu większych blatów albo profilowaniu detali. Naturalne skręcenie czy wypaczenie sprawia, że łączone krawędzie nie przylegają idealnie do siebie, mocno osłabiając spoinę klejową. Struktura po przejściu przez strugarkę może również skrywać mikronierówności zlokalizowane wokół twardych sęków. Takie defekty wychodzą na jaw dopiero podczas lakierowania, wymuszając kosztowne poprawki. Cienie pod warstwą wykończeniową natychmiast obniżają wizualną jakość mebla.
Przekazywany do stolarni, odpowiednio przygotowany surowiec dzieli się zazwyczaj na materiał do dalszej obróbki oraz detale gotowe do montażu. Ten pierwszy wymaga rygorystycznego trzymania tolerancji grubości, aby formatyzerki i obrabiarki CNC pracowały z pełną powtarzalnością. Elementy przeznaczone do bezpośredniej instalacji, takie jak stopnie schodowe, wymagają z kolei weryfikacji ewentualnych naprężeń wewnętrznych. Zdefiniowanie tej różnicy na wczesnym etapie obróbki decyduje o tym, czy drewno trafi najpierw na piłę formatową, czy od razu do lakierni.
Prawidłowa specyfikacja partii precyzuje maksymalne odchyłki dla grubości i szerokości, widełki wilgotnościowe oraz listę akceptowalnych wad. Klasy jakości wyznaczają sztywny limit wielkości sęków i pęknięć, ale absolutnie nie zwalniają zakładu z obowiązku fizycznego mierzenia przekrojów. Świadome czytanie dokumentacji pozwala stolarzowi szybko ocenić przydatność drewna do konkretnego projektu stolarskiego, minimalizując ryzyko niespodzianek na hali produkcyjnej.
Własne suszarnie i strugarnie ułatwiają zachowanie wysokiego standardu całej obróbki. Zakład Grabo Waldemar Irzyk, działający pod marką GRABO, przetwarza rocznie ponad 10 000 metrów sześciennych litego drewna. Dwa zakłady produkcyjne zlokalizowane w podkarpackim Niebocku dostarczają lokalnym stolarzom oraz klientom indywidualnym płyty klejone, podłogi i schody na wymiar z buku, dębu, jaworu oraz orzecha amerykańskiego. Pełna kontrola parametrów bezpośrednio po struganiu gwarantuje stabilność każdego realizowanego elementu.
Wielowymiarowa ocena surowca
O faktycznej przydatności drewna w produkcji zawsze decyduje rygorystyczna zgodność kilku parametrów jednocześnie. Odpowiednia grubość, prostoliniowość płaszczyzn, ustabilizowana wilgotność oraz brak ukrytych wad naprężeniowych stanowią pakiet, którego nie można rozdzielać. Sama deklaracja poprawnie przestruganej powierzchni niewiele znaczy, jeśli partia nie przejdzie fizycznej kontroli wymiarów. Odrzucenie nietrzymającej wymiarów sztuki tuż po wyjściu z maszyny kosztuje niewiele, natomiast naprawianie błędów na etapie montażu gotowego mebla generuje już potężne straty. Tylko restrykcyjna weryfikacja tolerancji zabezpiecza stolarza przed przestojami i chroni materiał przed zmarnowaniem.
Kategorie artykułów
Polecane artykuły
Jak kancelaria wspiera klientów w procesie egzekwowania długów?
Mystery shopping a utrzymanie wysokich standardów obsługi klienta
Jakie korzyści niesie ocynkowanie ogniowe w kontekście ochrony przed rdzą?
